AXT-IVU0680-10 | Marca AX-TECH
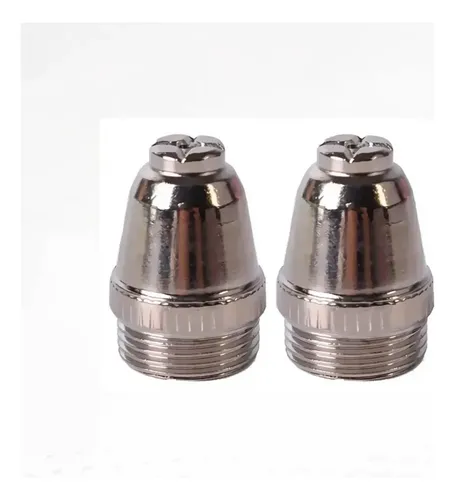
Punta de Corte para Antorcha Plasma SG-55 (2 PZS)
Boquilla fabricada en cobre de grado eléctrico con procesamiento galvanizado. Concentra el arco de plasma y guía el flujo del gas ionizado para garantizar cortes limpios, estables y con mínima rebaba. Orificio de precisión de 1.0 mm, ideal para corrientes de hasta 60 A.
Especificaciones Técnicas
| Proceso | Corte por plasma |
|---|---|
| Diámetro de Orificio | 1.0 mm |
| Corriente Recomendada | Hasta 60 A |
| Altura | 21 mm |
| Diámetro Base | 12 mm |
| Diámetro Superior | 6 mm |
| Material del Cuerpo | Cobre de alta calidad |
| Tipo de Gas | Aire |
Equipos Compatibles
Compatible con las principales antorchas de plasma del mercado, asegurando un encaje perfecto y rendimiento profesional.
| Antorcha / Modelo Base | Máquinas Compatibles |
|---|---|
| SG-55 / AG-60 | CUT-50, CUT-55DS, CUT-60 |
| WSD-60 / WSD-60P | |
| LGK-60 | |
| LTP 5000P-60 |
Selección de Diámetro según Amperaje
La elección correcta del diámetro de la punta depende directamente de la corriente (amperaje) a utilizar. Nota: Usar una boquilla inadecuada dañará el orificio o generará excesiva rebaba.
| Diámetro de Orificio | Rango de Corriente (Amperaje) |
|---|---|
| 0.7 – 0.9 mm | < 25 A |
| 0.9 – 1.1 mm (Incluye este modelo 1.0mm) | 20 A – 35 A (Óptimo) / Hasta 60 A |
| 1.1 – 1.3 mm | 30 A – 60 A |
Beneficios del Producto
- Cobre Premium: Fabricada en cobre de grado eléctrico con procesamiento de galvanizado, ofreciendo excelente conductividad y disipación de temperatura.
- Resistente a Salpicaduras: Su recubrimiento avanzado previene la adhesión de escoria y metal fundido, manteniendo un proceso de corte limpio y constante.
- Precisión Milimétrica: Orificio exacto de 1.0 mm que proporciona el equilibrio perfecto entre velocidad de avance y calidad de acabado superficial.
Solución de Problemas (Troubleshooting)
Causa Probable: Orificio de la boquilla ovalado/desgastado o uso de un diámetro incorrecto para el amperaje seleccionado.
Solución: Reemplazar la punta de corte asegurándose de coincidir el diámetro interno con el amperaje de su máquina.
Causa Probable: La punta de corte se encuentra excesivamente desgastada, tapada o físicamente deformada por el calor.
Solución: Cambiar la punta inmediatamente cuando note que el encendido tarda más de lo normal o el arco pierde su definición recta.
Causa Probable: Presión de aire del compresor incorrecta o tiempo de post-flujo insuficiente para enfriar los componentes.
Solución: Ajustar la presión de gas a 4.5 - 5.0 bar y verificar que el equipo mantenga un post-flujo de al menos 40 segundos tras el corte.